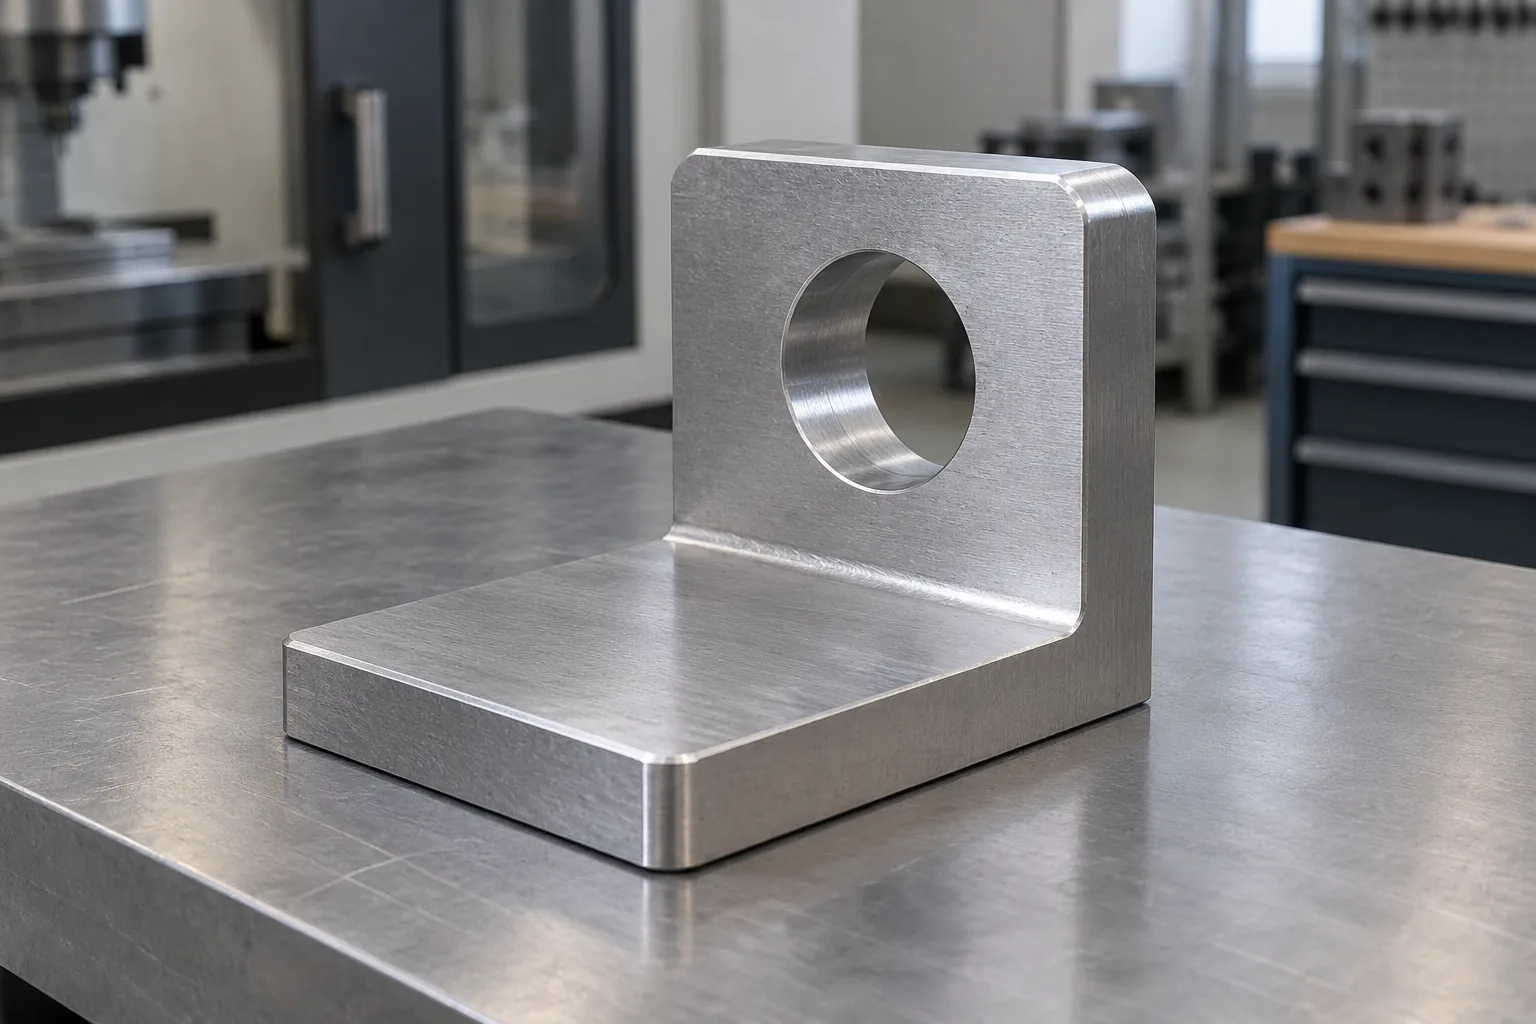
2026-10-15CNC零件基准设计:让加工定位与检验结果对应同一功能要求CNC零件基准设计应从实际安装功能出发,让孔位加工与检验回答同一个问题。安装座更换夹持面并不必然偏离设计,但须验证定位转换;测量对齐改变时,同一孔位也可能得到不同评价。先核对安装关系、基准建立和夹持状态,再约定验收方法。具体方案仍需结合项目标准、图纸及测量能力确认。
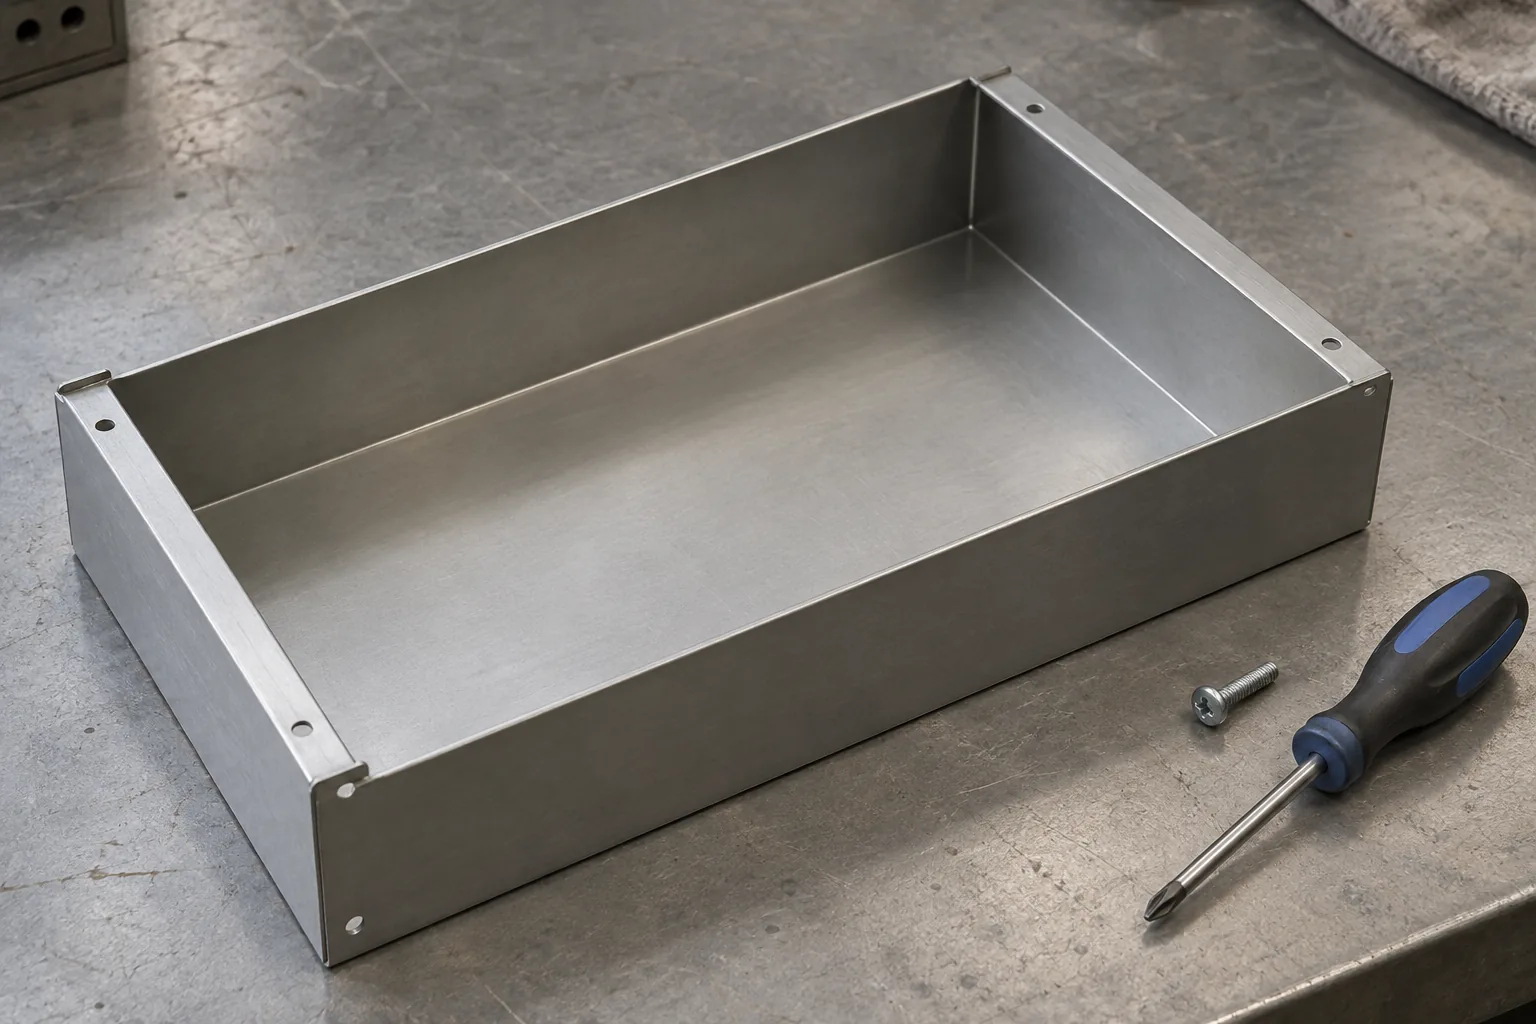
2026-10-15钣金压铆螺母布局:先确认安装可达性,再锁定连接位置螺钉能进入,压铆螺母仍可能装不上:翻边或封闭结构会挡住冲头、砧座与板材支承的路径。成形后空间不足时,可优先评估前移压铆;后续折弯或表面保护受影响时,则需比较成形后安装或调整位置。结构冻结前应按实际工序核对工装,并以选定型号资料和样件验证,不能仅凭最终装配模型判定可制造。