连接位置合适,为何压装工具仍进不去
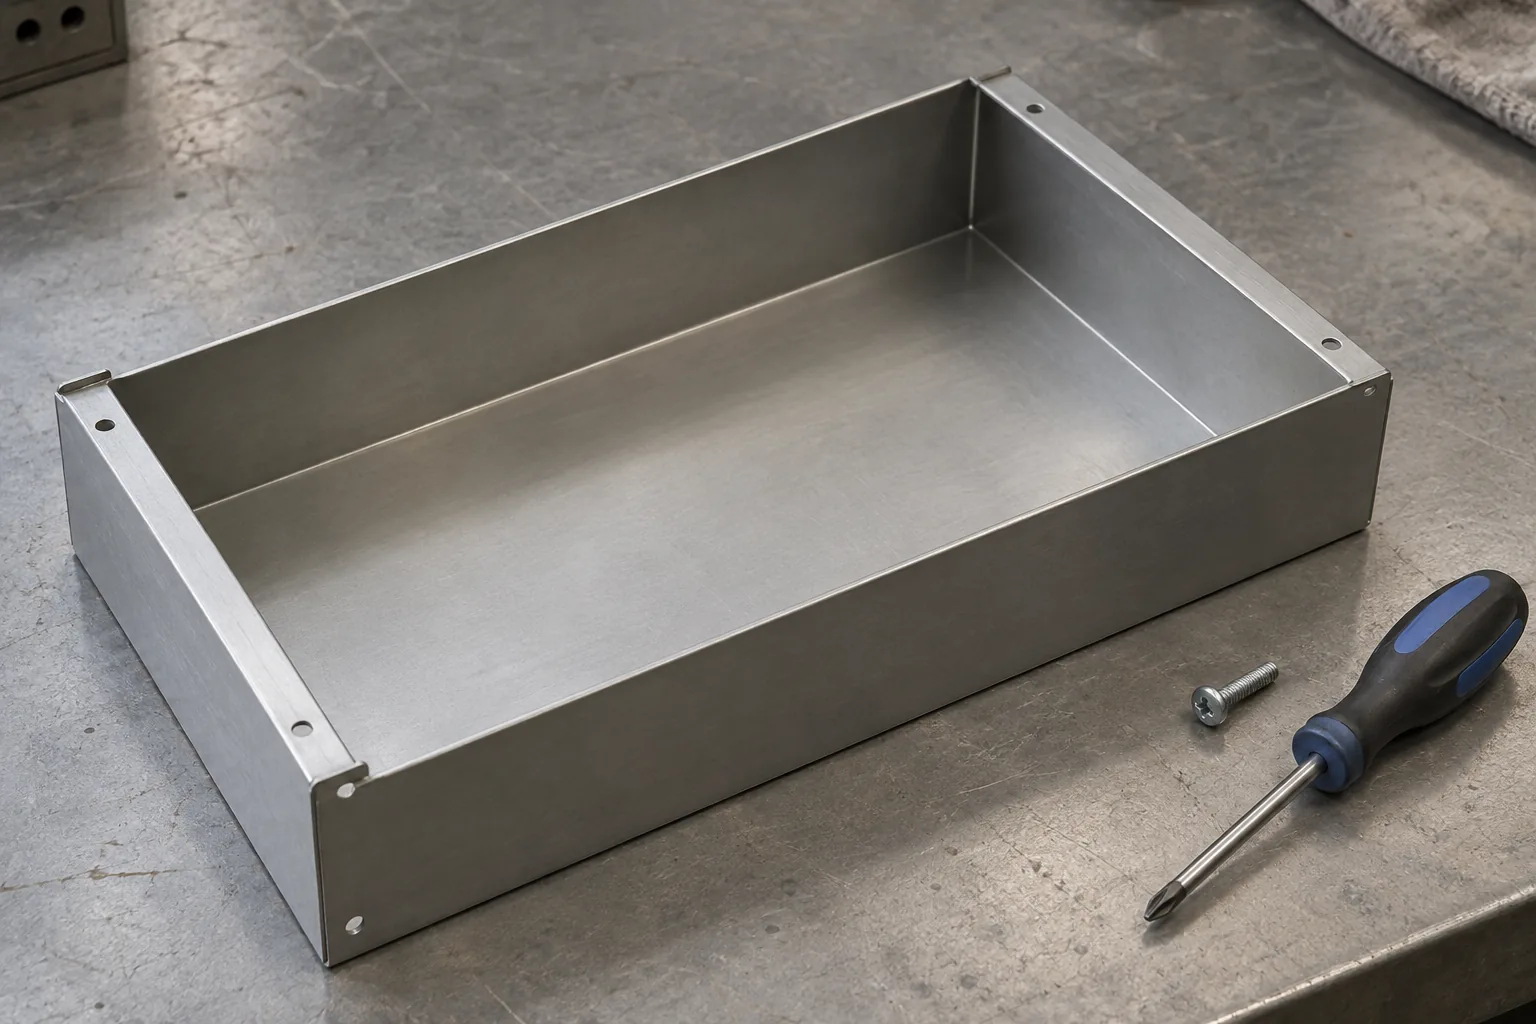
螺钉能穿过连接孔,只说明最终装配的进入路径可用。压铆还需要冲头施压、砧座从相应位置承接压力,并让孔周板材得到支承。这些工具有自己的外形和进入方向,所需空间与螺钉不同。
在带翻边的定制机箱中,连接孔可以朝向外侧,螺钉容易接近;内侧的翻边却可能挡住砧座。局部封闭后,原先能送入支承工具的开口也可能消失。此时问题出在安装路径,不能靠最终螺钉无干涉来排除。
检查压铆螺母安装空间,应把注意力从螺钉轴线扩展到整套工具:进入时是否碰壁,就位后能否正对安装区域,完成压装后能否退出。单侧可达应用需有相应连接件和安装方案支持,不能推广到所有压铆螺母。
沿展开、成形和封闭状态寻找可用的安装阶段
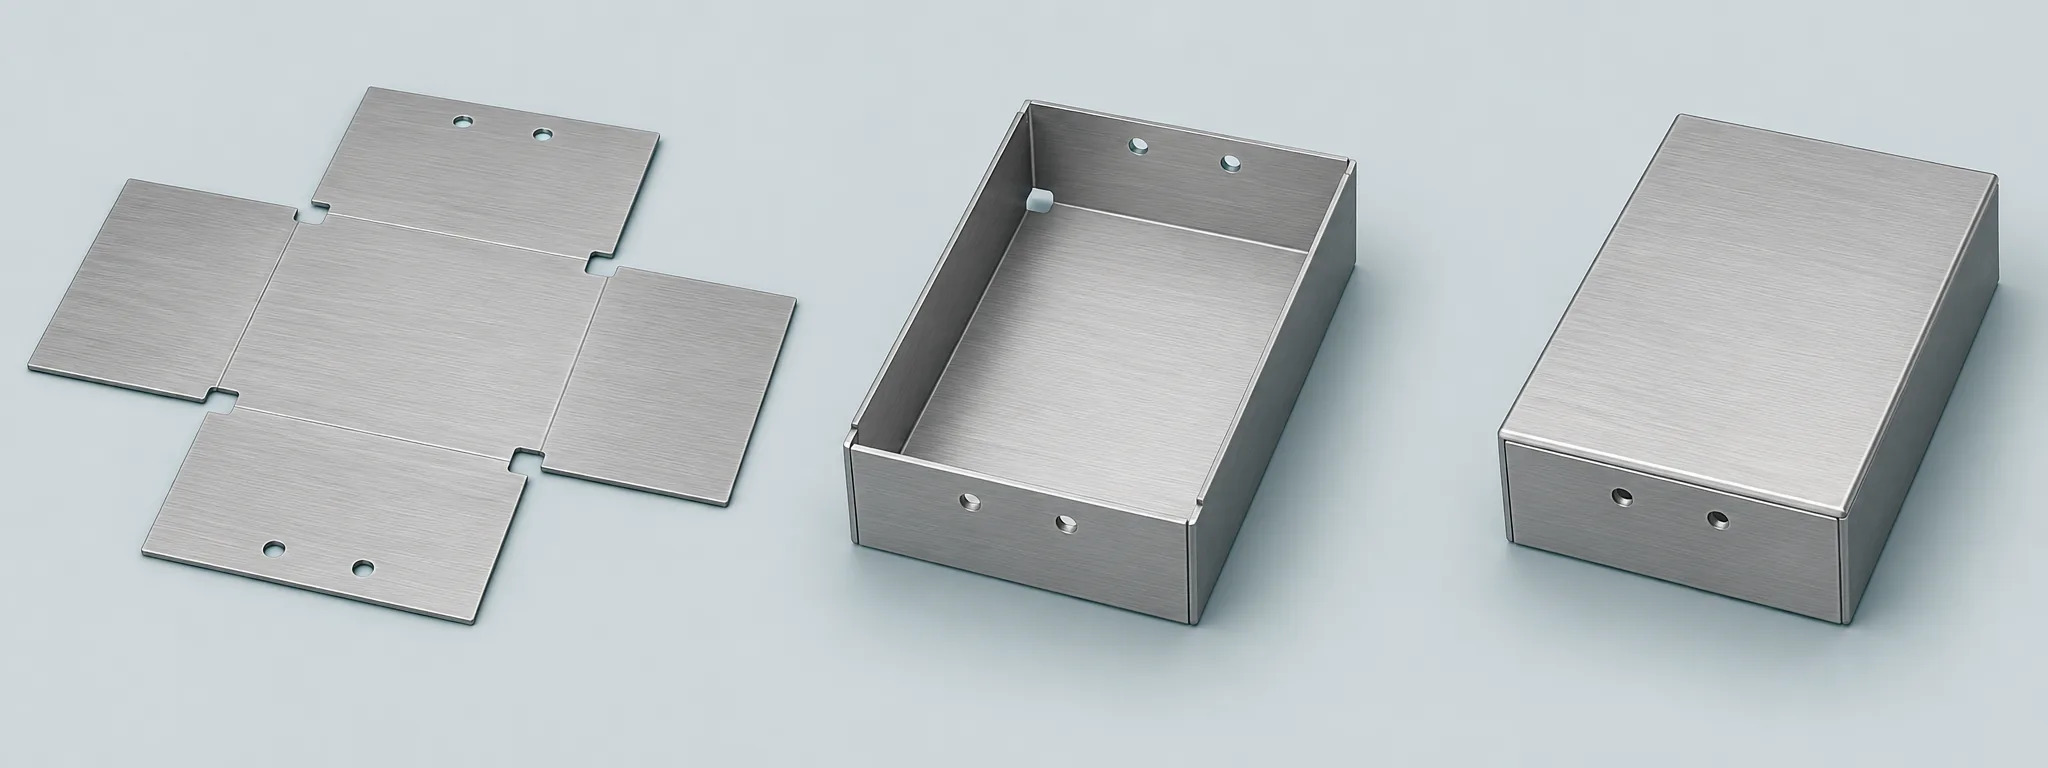
工序示意图用展开板料、翻边机箱和带盖装配状态说明检查对象如何变化,不代表具体项目已经具备安装条件。展开时孔位周围较开放;成形后要重新观察翻边与工具的相对位置;封闭后还要判断工具是否有通道进入内部。
若成形后砧座无法接近,而展开状态能可靠支承,可先评估压铆前移。接着核对已安装螺母会不会妨碍折弯工具、后续搬运或表面保护。若这些影响难以处理,而成形状态仍有可用工装路径,则倾向成形后压铆。没有一种顺序对所有机箱都更好。
| 现场条件 | 倾向的路线 | 会改变选择的证据 |
|---|---|---|
| 成形后工具被挡,展开时安装区可支承 | 评估先压铆后成形 | 螺母与后续成形工具冲突,或保护要求无法落实 |
| 翻边后仍能对正施压,板料可稳定放置 | 评估成形后压铆 | 实际设备喉深、砧座外形或退出路径不满足 |
| 连接位固定,常规工装在各阶段都难以进入 | 向制造方验证专用工装或其他连接方式 | 工装仍不能形成可靠支承,或替代连接无法满足使用要求 |
把冲头、砧座和板材支承分别放进工序模型
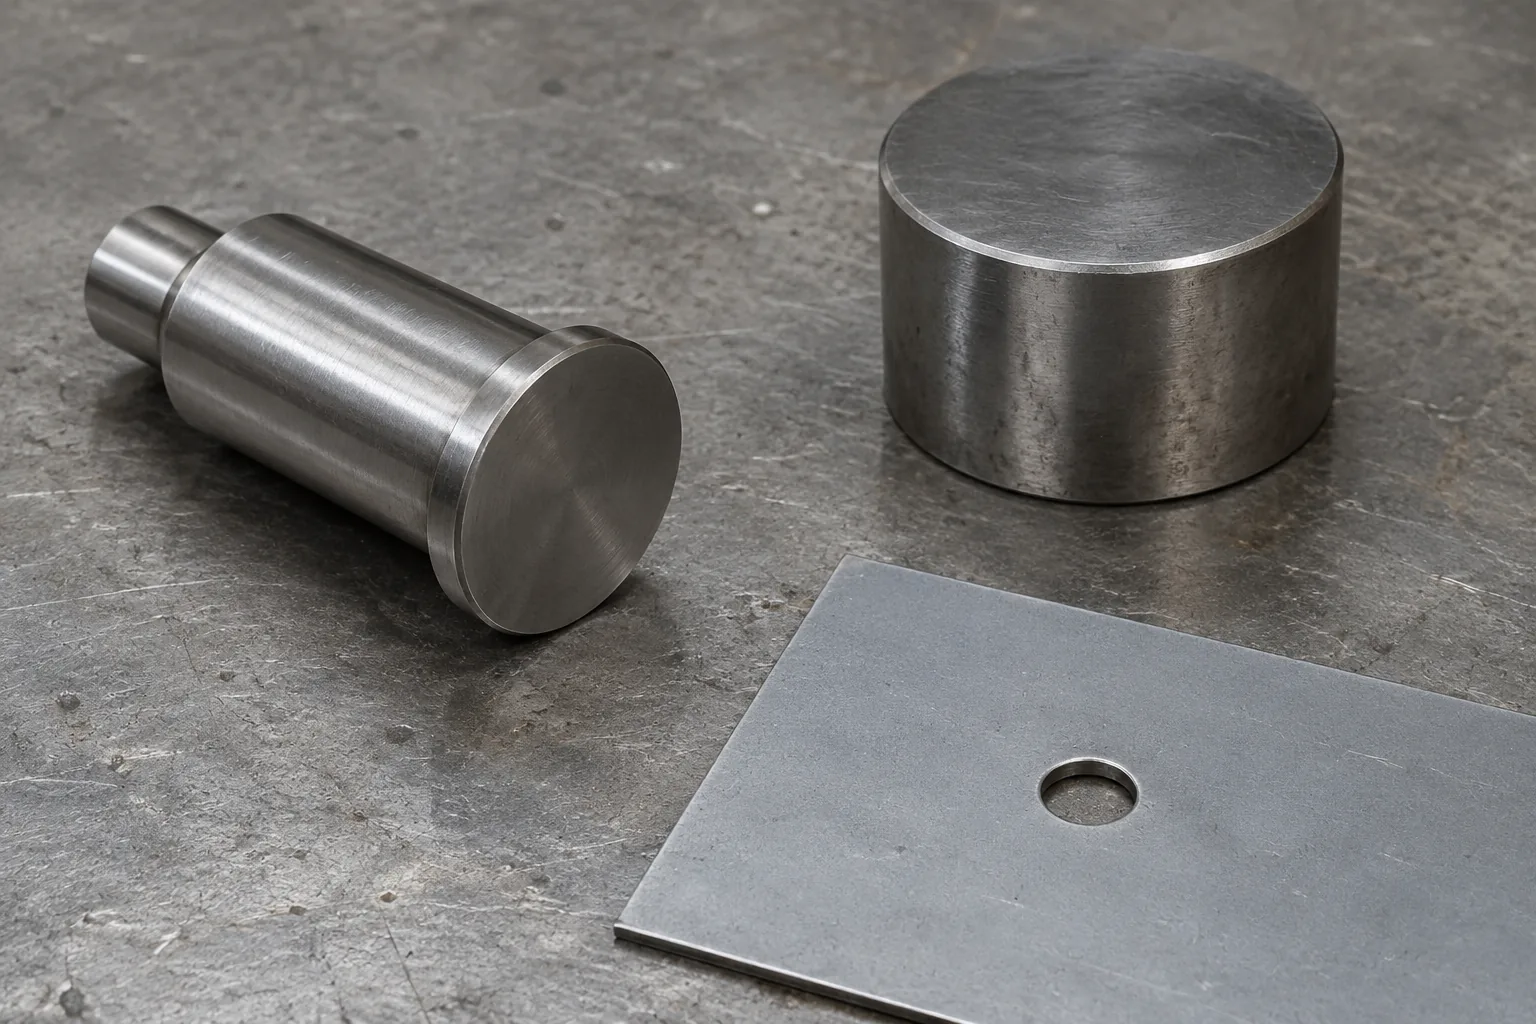
冲头是向螺母施压的工具,砧座是承接压力的工具。先取得制造方实际使用的工具外形,把板料摆成计划压铆时的状态,再检查两者能否沿拟定方向到达目标位置。设备喉深也要考虑:孔附近看似空旷,整件机箱仍可能被机架挡住。
工具到达不等于可以压装。观察施力位置是否对正,孔周是否有合适支承,翻边是否迫使零件倾斜。把装入、压装和撤出连起来检查;任一动作受阻,都需要调整方案,而不是只截取工具已经就位的画面。
连接位无法移动时,请制造方用拟定工装对实际工序状态进行试放和试压,说明支承区域、装卸动作与限制条件。照片或模型能帮助发现遮挡,安装是否成立仍需结合实物和样件判断。
位置或工序改变后,重新比较完整交付条件
移动连接位适合接口仍有调整余地、且新位置能够恢复工具路径的情况。改图时同步检查配合件孔位、螺钉装入方向及拆卸空间,避免解决压装问题后又造成装配困难。若接口必须保留,先把限制交给制造方评估工装,不要把缩小工具当作必然可行的答案。
前移压铆会把螺母带入后续成形和表面处理流程;后移压铆则可能需要适配翻边的支承或增加装卸动作。比较成本与交期时,关注工装修改、补充工序、表面保护和返工安排,不能仅比较连接件单价。缺少报价与试作依据时,不应承诺节省幅度或交期改善。
备选路线按相同用途、连接载荷、使用环境和验收目标试作。未达到要求时,应根据工具遮挡、支承不足或连接条件不匹配的证据调整位置、工序或连接方式;达到要求后,再比较验证、后处理、维护与重复装配的完整交付条件。
工具能就位,还要满足型号与板材前提
压铆依靠安装孔周围的板材在压力下进入紧固件的锁固结构。板材厚度、硬度和状态会影响这一过程,因此空间核对通过后,还要把实际材料与所选螺母的适用条件对应起来。安装孔、边距及工具尺寸应采用该型号的官方图纸,不给机箱统一套用通用间隙。
目前没有具体型号、板材牌号与状态、厚度、孔径、边距和零件尺寸,也没有设备工装及连接载荷资料,因而不能宣布某个位置一定可安装或给出连接性能。对超出型号允许板材条件、无法可靠支承或没有可行安装路径的结构,继续沿用该压铆方案并不适合。
换成其他连接件需要重新核查板材适用性、载荷、环境及装配空间。外形更小或声称可单侧作业,只解决了部分限制,不能自动继承原方案的承载能力与维护条件。
打样前,把图纸沟通落到可验证的输入
把最终装配图与计划压铆时的零件状态一起交给制造方。标出连接位不能调整的接口,以及允许变动的工序,让对方回答工具怎么进入、在哪里支承、安装后怎样继续加工。这样才能区分需要改图的问题与能够通过工装解决的问题。
- 提供准确的压铆螺母型号和对应官方图纸,让孔及边距要求有明确依据。
- 注明板材牌号、供料状态、厚度与表面处理安排,便于判断型号适用性。
- 标示螺母安装方向和连接面,附上螺钉装入及拆卸所需的接口条件。
- 给出压装区域的翻边、开口和遮挡结构,并区分展开图与成形图。
- 请制造方反馈拟用设备、冲头、砧座及支承方式,指出装卸受限的位置。
- 列出压铆后的成形、搬运与保护要求,检验工序前移是否带来新冲突。
- 约定样件的外观、螺纹、连接载荷及使用环境验收要求,记录实际装配表现。
常见问题
展开板料上试压成功,是否就能用在成形机箱上?
这只能支持该板料与当时安装条件的可行性。机箱翻边后,装入姿态、工具通道和支承位置可能改变。要判断成形后安装,样件应复现拟采用的结构状态和工装;若选先压铆,则需跟随样件完成后续成形再检查连接与装配。
制造方建议换细砧座,能否直接锁定原孔位?
先索取工装方案和试作依据。砧座变细可能改善进入空间,但仍要验证接触支承、施力对正及工具本身的适用性。图上能伸进去不等于能够可靠承压,接口位置应等这些条件得到支持后再冻结。
压装后螺母松动,能否直接归因于安装空间不足?
不能仅凭松动归因。应保留样件及安装记录,核对孔条件、材料状态、型号适配和实际压装过程。空间不足若导致偏斜或支承异常,是需要调查的线索;缺少相应证据时,不能排除其他安装或选型原因。
没有正式工装时,临时试放能帮助决定什么?
临时试放可识别明显遮挡和装卸困难,帮助筛选值得继续验证的安装阶段。它不证明正式压装能够执行。提交观察照片、受阻方向及拟定工具外形后,可请制造方确定试作方案,而不是据此承诺连接质量。