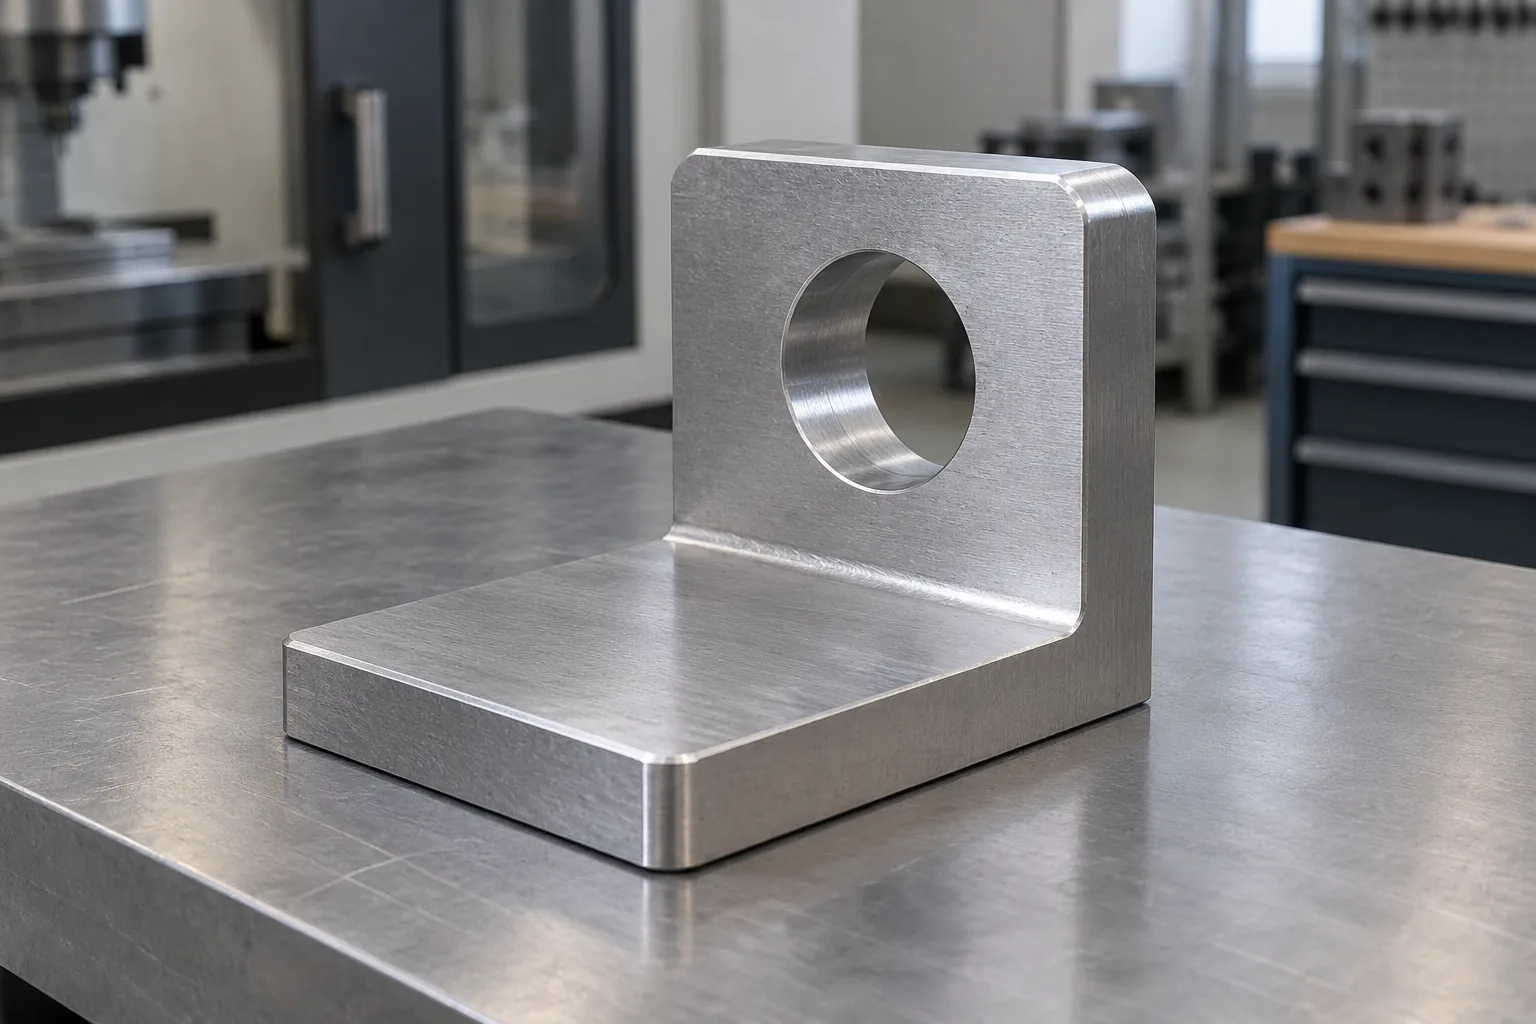
先把孔位要求放回实际安装关系
安装座的孔位要相对实际安装面评价。设计时先说明安装座如何贴合、孔位要满足什么连接关系,再确定承担这些要求的实体特征。方便装夹的外表面可以服务加工,却未必代表装配时真正起作用的接触面。
这里的功能基准,是为表达装配要求而建立的几何参照;基准特征则是零件上用来建立该参照的实际表面或其他几何特征。把两者区分开,才能进一步讨论怎样接触、定位和测量。
如果孔位关系以安装面为依据,验收安排应保留这层联系。若实际装配还有侧向定位要求,也要将它与孔位的关系说清楚。仅给安装面取个名称,仍不足以定义完整的评价条件。
为什么换一种对齐方式,孔位评价可能改变
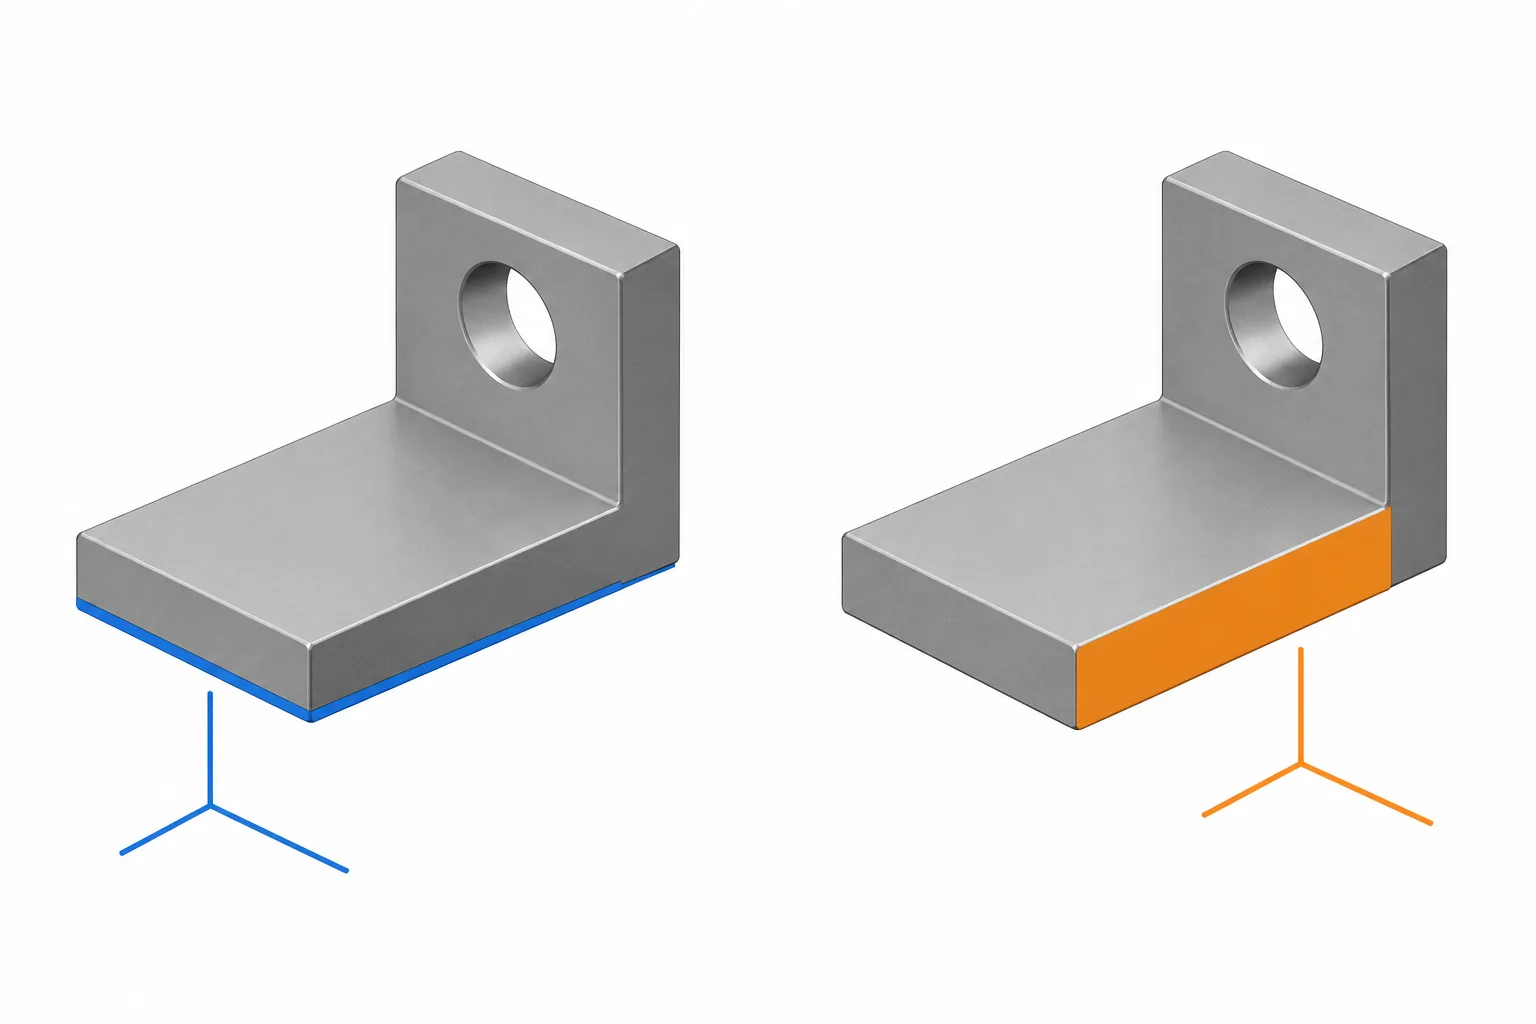
孔本身没有移动,表达孔位置的参照却可能改变。测量坐标系就是描述位置和方向的参照框架:按安装面建立它,与按便利外表面建立它,可能得到不同的参照方向或起点。实际表面之间若存在几何差异,孔位相对于各自参照的评价就可能不同。
在安装座场景中,这个差异直接关系到孔与安装面的配合解释。若图纸要求按功能关系评价,而测量时改用整件最佳拟合,软件可能重新调整整体位置和方向,使报告呈现的偏差变化。最佳拟合是按选定数据整体寻找贴合关系,不能随意代替图纸规定的基准建立方法。
下面的图仅示意选择安装面与侧面作为参照特征的区别,不呈现真实偏差。遇到报告不一致,先对照基准特征、引用顺序、取点区域和夹持记录;条件能够复现后,再判断差异来自对齐、装夹还是零件本身。
让功能、加工和检验各自承担清楚的职责
设计定义需要满足的功能关系,加工定位帮助刀具在当前工序接近并加工孔位,检验则按约定条件判断成品是否满足图纸。它们可以使用不同的实体接触方式,但必须能够追溯到同一验收定义。
当功能面适合支承、夹紧又不遮挡加工区域时,以它建立工序定位通常更容易说明衔接关系。若该面尚未加工完成,或夹具占据刀具所需空间,就可能需要改用工艺定位。此时要把定位转换作为需要验证的环节,而不是要求所有阶段机械使用同一表面。
| 实际条件 | 倾向的安排 | 选择前要解决的问题 |
|---|---|---|
| 功能面已具备可用状态,接触稳定且加工可达 | 优先评估由功能面建立工序定位 | 夹紧是否改变零件状态,成品检验能否复现所需参照 |
| 功能面尚未形成或使用它会遮挡加工区域 | 采用可说明转换关系的工艺定位 | 后续如何建立功能面与孔位关系,并验证转换影响 |
| 检验无法直接接触规定的基准特征 | 评估测量接近方式或专用支承安排 | 替代建立方式是否符合项目验收定义,能否重复复核 |
基准特征、引用顺序与实际接触要一起表达
图纸应明确引用哪个实体特征,以及它在基准建立中的先后作用。引用顺序影响如何约束零件的位置和方向,不是标注的装饰。具体符号、约束规则和可采用的方法,应按项目声明的标准体系及版本核查,避免把不同体系的术语和规则拼接使用。
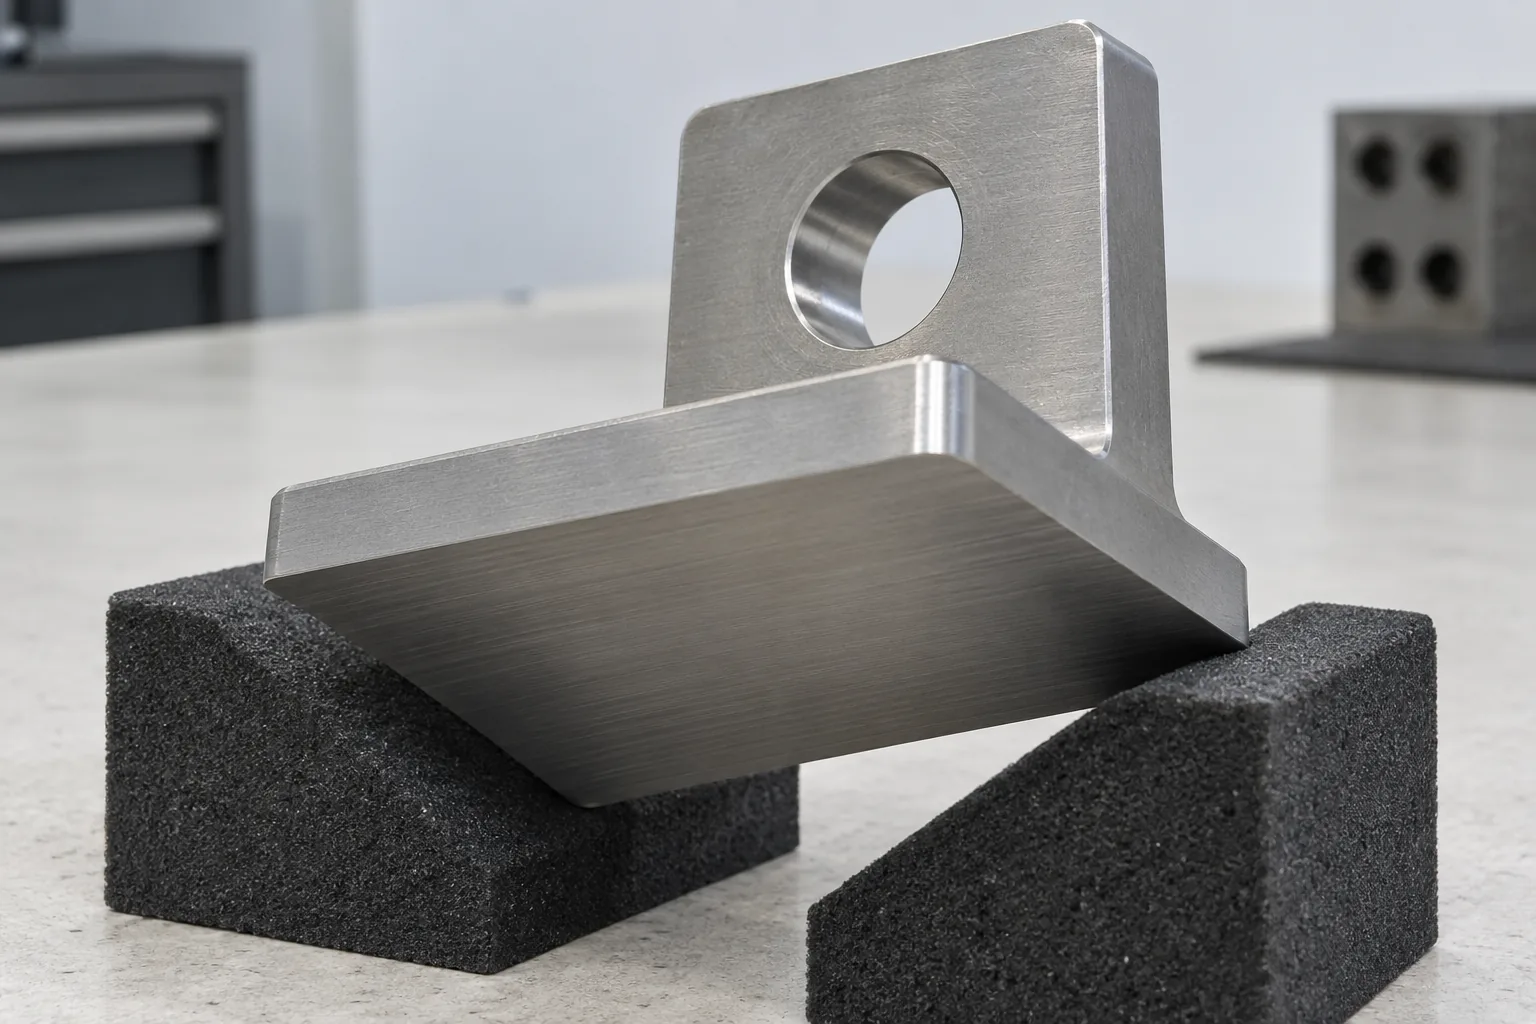
制造方需要看见支承和夹紧的真实落点,检验方需要知道哪些区域能够接近和采集。如果孔位测得到,建立参照所需的表面却被夹具遮住,报告仍可能缺少可复核的基础。先用装夹示意说明实体接触,再核对刀具与测量路径,往往比事后争论基准名称更有用。
表面形态、零件尺寸、材料和夹持状态会影响实际建立方式。应把毛刺、接触不稳或表面处理后的状态变化纳入检查;有异常时先恢复约定的接触条件,再决定是否需要调整工装或图纸表达。
更换工序定位后,怎样把转换关系验证回来
先将孔位加工时采用的定位特征、支承位置和夹紧方式画清楚,再说明它们如何对应最终功能参照。转换关系不只是把坐标换个名称,还包括实体接触是否可靠、工序之间状态是否改变,以及这些变化会不会影响验收解释。
安排验证时,让加工与检验围绕同一装配用途、约定状态和合格目标比较结果。保留定位转换记录及测量建立记录,并在重新装夹后观察评价是否稳定;若释放夹紧后结果变化,应先查支承和夹紧影响,再讨论零件几何是否需要修正。
若转换尚不足以支持验收判断,可调整工序顺序、支承方案或辅助定位特征,然后复核其对功能关系的影响。验证通过后,再比较包含工装、测量安排、后处理和维护在内的交付条件,避免只按当前装夹是否省事决定方案。
机床上的工件设置与测量有助于过程控制,但过程记录能否承担最终验收,需要另外核对测量能力和项目约定。不要把获得了机内测量数据直接理解为成品已经满足装配要求。
工装投入与验收争议,如何做取舍
功能关系表达得更严格,可能需要更合适的支承、附加工装或检验安排。这些投入应对准真实的装配要求。增加基准特征的数量并不会自动提高精度;没有明确约束职责的辅助特征,反而可能增加加工和解释负担。
当现有功能面可达且状态稳定时,可优先评估利用现有特征。若它难以支承或采集,工艺辅助特征才值得进一步比较,并检查它对结构、加工和成本的影响。判断还应结合几何公差、生产数量、表面处理、使用环境及装配条件,不凭通用原则替项目选定最终方案。
报价与交期讨论应包含工装准备、检验可达性和争议后的复测安排。若各方对验收参照没有共同解释,即使孔位已加工完成,也可能进入反复测量和返工讨论。先消除定义分歧,再决定是否修件,有助于避免把解释问题当成加工问题处理。
图纸冻结前,把共同理解留成可执行资料
让设计、制造和质量人员沿同一个孔位走完从实际安装到合格判断的路径。使用零件视图、接触示意和拟定测量安排讨论,重点看每次参照变化能否被解释和复核。最终基准方案、转换影响及验收方法,应由项目图纸和工艺测量评审确定。
- 功能关系:标出实际安装时的接触区域,以及被评价孔位相对它需要满足的要求。
- 标准依据:记录采用的体系和版本,对正式符号及验收解释逐项核查。
- 基准引用:明确实体特征、建立顺序和约束职责,避免仅靠口头简称传递。
- 工序转换:列出更换定位的环节、原因和验证资料,说明转换失败时如何调整。
- 状态与可达性:检查支承、夹紧及后处理状态,确认刀具和测量路径不会互相遮挡。
- 验收与复测:约定评价方法、报告所需记录及争议时的复现条件,保留原始观察依据。
准备哪些资料,才能讨论可落地的基准方案
准备带功能面与孔位标识的项目图纸、实际安装关系说明、拟用装夹示意,以及已有的测量建立记录。若发生验收分歧,一并整理报告、原始观察和复测时的零件状态。
有了这些资料,可以判断应保留现有基准表达、修改支承或测量安排,还是增设有明确用途的工艺辅助特征。责任划分则需要可追溯的图纸要求、制造记录和可复现的测量证据,不能从孤立报告直接得出。
常见问题
只想在加工阶段改夹持面,是否也要改图纸基准?
先看变动是否影响功能要求和验收定义。若只是为了刀具可达而调整工序定位,可先验证新定位与功能参照的转换关系。若原图纸特征本身无法建立或不能表达安装要求,才需要回到设计端评估图纸修改。
报告只给了孔位合格结论,可以直接据此决定返工吗?
应先取得对齐设置、采集依据和装夹状态,否则难以区分零件偏差与评价条件变化。若返工会影响功能面或孔位,尤其要先明确修改目标并复现问题,避免按不完整结论进行不可逆修整。
测量软件提供最佳拟合,何时适合使用?
它可用于观察整体贴合趋势或辅助排查,但用途应与验收判定区分。只有项目规则允许且方法符合规定时,才可参与合格评价;拟合后看起来更贴合,不能自行成为改变判定依据的理由。
供应方提出增加辅助定位特征,设计方应先追问什么?
先问它解决哪个具体接触或可达性问题,位于哪个工序,以及加工完成后如何验证它与功能要求的衔接。随后评估结构影响和交付负担;若只是笼统声称更精确,还不足以支持设计变更。